Lisované nástroje na výrobu buničiny: Dizajn formy a náklady na nástroje, praktická príručka pre kupujúcich
Opýtajte sa ktoréhokoľvek baliaceho inžiniera, čo ho na lisovanej buničine najviac prekvapuje, a odpoveď je takmer vždy rovnaká: nástroje. Kupujúci zvyknutí na vstrekovanie plastov poznajú náklady na formy, ale nástroje na výrobu buničiny fungujú inak. Je to lacnejšie ako vstrekovacie nástroje, rýchlejšie sa upravuje a napriek tomu mu väčšina nákupných tímov nerozumie. Urobte správne rozhodnutia o nástrojoch a projekt tvarovanej buničiny na mieru je jednoduchý. Pomýlite sa a zaplatíte dvakrát.
Táto príručka vysvetľuje, ako sa vyrábajú formy na výrobu buničiny, prečo sa lisovacie nástroje za sucha a lisovanie za mokra líšia, aké sú náklady na nástroje a aké informácie potrebuje dodávateľ, aby mohol váš projekt správne uviesť.
Prečo je forma srdcom projektu lisovanej buničiny
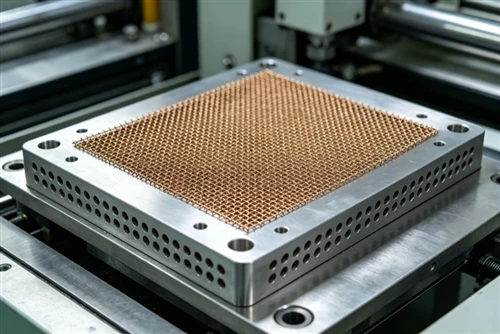
V lisovanej buničine forma určuje takmer všetko: tvar a hrúbku steny dielu, jeho povrchovú štruktúru, rozmerovú toleranciu a rýchlosť výroby. Na rozdiel od vstrekovania plastov, kde forma je uzavretá dutina, celulózové nástroje sú priepustnou sieťovinou alebo perforovanou štruktúrou, cez ktorú je voda a vzduch ťahané vákuom. Nástroj je polovica výrobného procesu, nie len tvarovacie zariadenie.
To je dôvod, prečo rovnaký koncept produktu môže vyrábať veľmi odlišné diely v závislosti od toho, kto nástroj vyrába. Dobre{1}}navrhnutý nástroj so správnymi uhlami úkosu, hladkými dráhami toku a rovnomerným rozdelením vákua vytvára konzistentné diely s nízkou mierou zmetkovitosti. Unáhlený nástroj vytvára skrútené hrany, tenké miesta a vysokú mieru šrotu, ktorú nedokáže opraviť žiadne orezávanie.
Typy celulózových foriem
Nástroje na výrobu buničiny spadajú do troch hlavných skupín, z ktorých každá má svoj vlastný profil nákladov a životnosti:
| Typ formy | Typické použitie | Rozsah nákladov na nástroje (odhad) | Predpokladaná dĺžka života | Poznámky |
|---|---|---|---|---|
| Perforovaný hliník / nehrdzavejúca oceľ | Lisovanie za mokra, veľkoobjemové{0}}precízne diely | 3 000 – 8 000 USD za dutinu | 500,000+ cyklov | Najlepšia rozmerová presnosť, hladký povrch |
| Perforovaná / sieťovaná oceľ (suchý lis) | Suchý lis, stredný až vysoký objem | 1 500 – 4 000 USD za dutinu | 200 000-500 000 cyklov | Nižšia cena, trochu drsnejšia textúra |
| Živica / kompozitná omietka | Prototypy, malý objem, prvé vzorky | 500 – 2 000 USD za dutinu | 5 000-50 000 cyklov | Rýchla výroba, vhodná na overenie dizajnu |
| 3D-tlačené/aditívne | Iba prototypovanie | 300 – 1 500 USD | 1 000-10 000 cyklov | Užitočné pre kontrolu vhodnosti, nie výrobu |
Väčšina výrobných dielov používa perforované oceľové alebo hliníkové formy. Vzor otvorov, ich veľkosť a podporná sieťovina ovplyvňujú rovnomerné ukladanie vlákien, čo sa prejavuje v konzistencii hrúbky steny.
Suchý lis vs. Mokré lisovacie nástroje: Čo sa mení
Viditeľný rozdiel medzi suchými a mokrými lisovanými produktmi začína v nástrojoch.
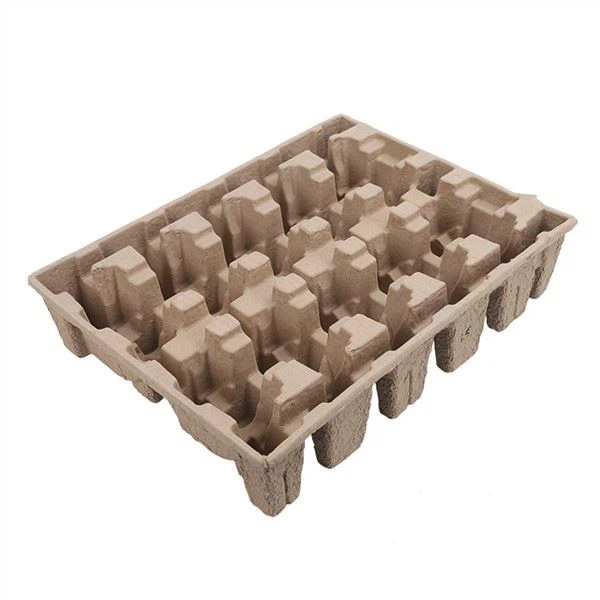
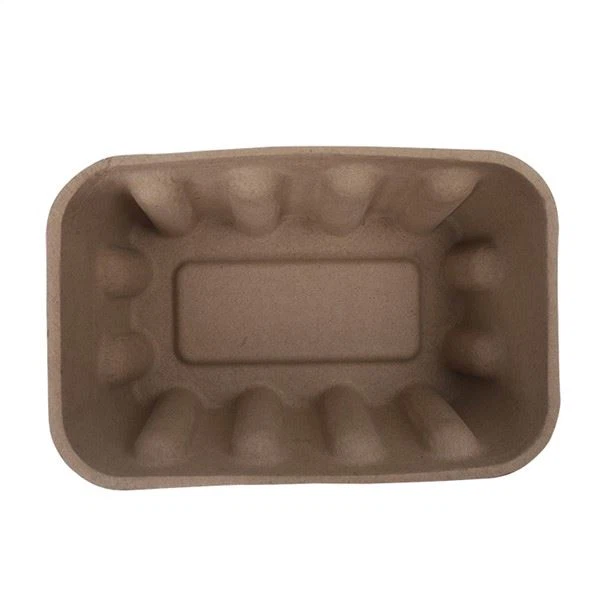
Suché lisovacie nástrojepozostáva z formovacej formy (sieťový povrch, kde sa zhromažďuje vlákno) a sušiacej formy (vyhrievaná forma, ktorá lisuje diel počas sušenia). Pretože sušiaca forma je jednoduchá vyhrievaná forma, suché lisovacie nástroje sú jednoduchšie a lacnejšie. Regulácia hrúbky steny je voľnejšia, zvyčajne 2-3 mm, a povrch preberá štruktúru sieťoviny.
Lisovacie nástroje za mokrapridáva tretí stupeň: diel sa prenesie do lisovacej formy a ešte mokrý sa hydraulicky stlačí. Lisovacia forma musí byť presná, pretože stláčanie určuje konečnú hustotu a rozmery. Nástroje na lisovanie za mokra sú preto drahšie, ale vytvárajú tenšie steny (1,5-}2,5 mm), hustejšie hrany a hladký, takmer lisovaný povrch, ktorému sa suchý lis nevyrovná.
Základné pravidlo pre kupujúcich: ak bude diel viditeľný pre koncových zákazníkov, naplánujte si lisovanie za mokra. Ak ide o skryté odpruženie, suchý lis je zvyčajne postačujúci a ekonomickejší.
Čo zvyšuje náklady na nástroje
Päť faktorov hýbe cenou viac ako čokoľvek iné:
- Veľkosť dielu a rozmery formy.Zásobník pre veľké puzdro čerpadla potrebuje viac formovacieho materiálu, väčšie vákuové pokrytie a viac opracovania. Veľkostné váhy stoja rýchlejšie, ako väčšina kupujúcich očakáva.
- Uhol ponoru a geometria.Časti lisovanej buničiny potrebujú na zvislých stenách uhly ponoru aspoň 3-5 stupňov, aby sa časť z formy mohla čisto uvoľniť. Diely navrhnuté s-zvislými stenami alebo podrezaním si vynucujú prepracovanie alebo viacdielne nástroje, čo zvyšuje náklady a skracuje dodaciu dobu.
- Rebrá, šéfy a pridané funkcie.Výstužné rebrá zlepšujú tuhosť, ale každé rebro je drážka vo forme, ktorá musí byť opracovaná a ktorá sa musí čisto uvoľniť. Udržujte rebrá plytké a vypracované, ak chcete znížiť náklady na nástroje.
- Rozmerová tolerancia.Užšie tolerancie znamenajú presnejšie obrábanie a viac testovacích cyklov. Tolerancie balenia ±0,5-1,0 mm sú bežne dosiahnuteľné bez prémiového náradia; Požiadanie o tolerancie kvality vstrekovania (±0,1 mm) je možné, ale drahé a zriedka potrebné.
- Povrchová úprava a textúra.Hladký povrch-pripravený pre značku na lisovanie za mokra vyžaduje jemnejšiu sieťovinu a dodatočnú úpravu formy. Ak potrebujete iba funkčný tlmiaci povrch, môžete na tejto položke ušetriť.
Typické dodacie lehoty a rozpočty
Na účely plánovania uvádzame typické čísla pre stredný-vlastný zásobník (odhad, skutočné ceny závisia od vašich nákresov):
| Položka | Prototyp (živica) | Výroba (oceľ/hliník) |
|---|---|---|
| Dodacia lehota nástrojov | 7-15 dní | 20-45 dní |
| Náklady na nástroje (jedna dutina) | 500 – 2 000 USD | 2 000 – 8 000 USD |
| Čas vzorky po obrábaní nástrojov | 3-7 dní | 5-10 dní |
| Typické schválenie prvého článku | Spolu 2-3 týždne | Celkovo 5-8 týždňov |
Viac{0}}dutinové nástroje rozložia-časové náklady na viac dielov za cyklus, čím sa-projekty s veľkým objemom znížia-ceny za kus.
Bežné chyby kupujúcich
V projektoch vlastnej buničiny sa znova a znova objavujú tri chyby:
- Posielam iba 2D výkres.Nástroj na výrobu buničiny potrebuje geometriu dielu v 3D alebo fyzickú vzorku. 2D náčrty si vynútia hádanie a prepracovanie.
- Dizajn dielu ako plast.Vstrekovanie zvládne tenké, hlboké, vertikálne-geometrie stien. Buničina nemôže. Dizajn s ťahom, veľkorysými polomermi a rovnomernou hrúbkou steny od začiatku.
- Výber suchého lisu pre kozmetickú časť, aby ste ušetrili peniaze.Úspora na-kus je skutočná, ale povrch bude vyzerať ako sieťovaná textúra. Ak je zásobník súčasťou maloobchodného zážitku, počítajte s mokrým lisom od začiatku.
Čo si pripraviť pred požiadaním o cenovú ponuku
Dobrý dodávateľ môže citovať vaše nástroje do niekoľkých dní, ak poskytnete:
- CAD súbor (STEP, IGES) alebo fyzická vzorka
- Cieľový ročný objem (rozhoduje viac-dutinový a suchý vs. vlhký)
- Rozsah hrúbky steny, pre ktorý máte priestor
- Či diel potrebuje hladký, kozmetický povrch
- Akékoľvek požiadavky na test-pád alebo kompresiu
Spoločnosť Hesheng Innovation Development Ltd. od roku 2013 navrhla a vyrobila vlastné nástroje na lisovanie buničiny-, ktoré zahŕňajú suchý aj mokrý lis na elektronické, priemyselné, potravinárske a kozmetické obaly. Ak hodnotíte vlastný projekt, pošlite súbor dielu cez kontaktnú stránku a náš technický tím sa vám vráti s možnosťami nástrojov, odhadmi nákladov a vzorovou časovou osou.