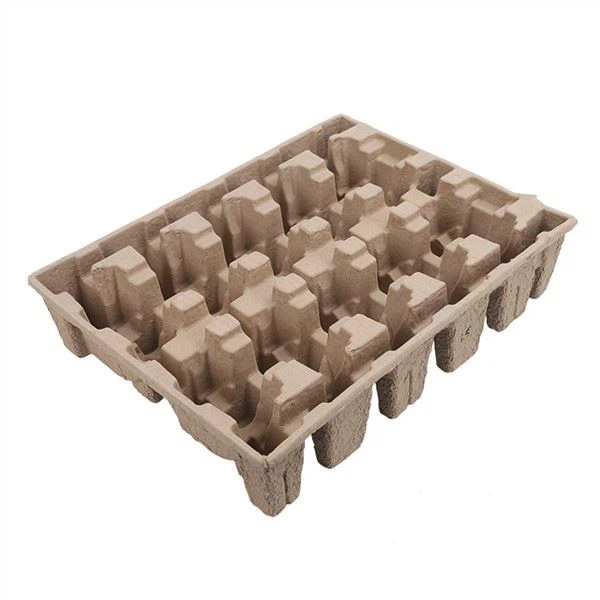
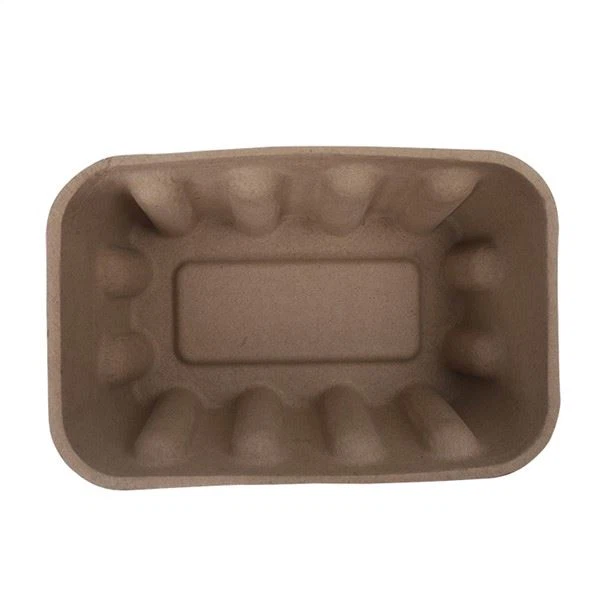
Keď inžinieri a odborníci na obstarávanie hodnotia lisovanú buničinu ako obalový materiál, jedna z prvých otázok, ktorú si kladú, je: „Aké sú jej vlastnosti?“ Toto je rozumná otázka -, ale je aj klamlivo zložitá. Tvarovaná buničina nie je jediný materiál s pevnými vlastnosťami; je to skupina materiálov, ktorých vlastnosti sa dramaticky líšia v závislosti od typu vlákna, zmesi vlákien, výrobného procesu (transfer{2}}tvarované vs. tepelne tvarované), hrúbky steny, hustoty, obsahu vlhkosti a akýchkoľvek povlakov alebo prísad. Tepelne tvarovaný podnos vyrobený z bielenej bagasy s 1,5 mm stenou má úplne odlišné vlastnosti ako prenosový-formovaný podnos vyrobený z nebieleného recyklovaného papiera s 3 mm stenou -, aj keď oba sú „lisovaná buničina“. Pochopenie týchto vlastností - a spôsobu ich merania - je nevyhnutné pre správnu špecifikáciu lisovanej buničiny, jej porovnanie s alternatívnymi materiálmi (plast, pena EPS, vlnitá lepenka) a zabezpečenie toho, aby konečný produkt spĺňal vaše výkonnostné požiadavky. V tomto článku poskytujeme komplexného technického sprievodcu kľúčovými vlastnosťami lisovaných celulózových podnosov: mechanické vlastnosti (pevnosť v ťahu, pevnosť v roztrhnutí, pevnosť v tlaku, pevnosť v roztrhnutí, tuhosť), fyzikálne vlastnosti (hustota, hrúbka, pórovitosť, obsah vlhkosti, rozmerové tolerancie), tepelné vlastnosti (rozsah teplôt, tepelná vodivosť, tepelná odolnosť), bariérové vlastnosti (vodná para, kyslík, mastnota), povrchové vlastnosti (drsnosť a štandardné testovanie koeficientov trenia, vlastnosti). (ASTM, TAPPI, ISO, ISTA). Zahŕňame typické rozsahy hodnôt pre transfer{14}}formovanú buničinu aj tepelne tvarovanú buničinu, takže môžete vidieť, ako výrobný proces ovplyvňuje výkonnosť. Či už ste obalový inžinier, ktorý prvýkrát špecifikuje lisovanú buničinu, manažér kvality stanovujúci akceptačné kritériá alebo odborník na obstarávanie porovnávajúci materiály, táto príručka by vám mala poskytnúť technické znalosti, aby ste mohli robiť informované rozhodnutia.
Mechanické vlastnosti: Pevnosť a štrukturálny výkon
Mechanické vlastnosti opisujú, ako formovaná buničina reaguje na aplikované sily - ťah, stlačenie, prasknutie, roztrhnutie a ohyb. Tieto vlastnosti určujú, či zásobník môže chrániť svoj obsah počas prepravy, stohovania a manipulácie.
Pevnosť v ťahu
Pevnosť v ťahu je maximálne namáhanie v ťahu (ťahu), ktorému môže materiál odolať pred rozbitím. Je to jedna z najzákladnejších mechanických vlastností a často sa používa ako všeobecný ukazovateľ kvality materiálu.
Ako sa meria:Obdĺžnikový testovací prúžok (zvyčajne 15 mm široký x 100 mm dlhý) je upnutý na oboch koncoch v ťahacom testovacom stroji a ťahaný konštantnou rýchlosťou (typicky 25 mm/min), kým sa nezlomí. Maximálna zaznamenaná sila sa vydelí -plochou prierezu (šírka x hrúbka), čím sa získa pevnosť v ťahu v MPa (alebo N/mm²). Pevnosť v ťahu sa meria v smere stroja (MD, smer toku vlákna počas tvárnenia) aj v priečnom smere (CD, kolmo na MD) -, pretože lisovaná buničina je anizotropná (silnejšia v MD ako CD, kvôli zarovnaniu vlákien počas tvárnenia).
Štandardné testovacie metódy:ASTM D828 (Štandardná skúšobná metóda pre ťahové vlastnosti papiera a lepenky), TAPPI T 494 (Tahové vlastnosti papiera a lepenky), ISO 1924-2 (Papier a lepenka – Stanovenie ťahových vlastností).
Typické hodnoty:
| Typ materiálu | Pevnosť v ťahu (MD) | Pevnosť v ťahu (CD) | Pomer MD:CD |
|---|---|---|---|
| Transfer{0}}tvarovaný (recyklovaný papier, 2 mm) | 4-10 MPa | 2-6 MPa | 1.5-2.5:1 |
| Lisované-(bagázová zmes, 2 mm) | 6-12 MPa | 3-7 MPa | 1.5-2:1 |
| Tepelne tvarované (bagasse, 1,5 mm) | 10-20 MPa | 6-12 MPa | 1.3-1.8:1 |
| Tepelne tvarované (bielené, 1 mm) | 12-25 MPa | 8-15 MPa | 1.2-1.6:1 |
| Vlnitá lepenka (jedna stena, na porovnanie) | 15-30 MPa | 8-18 MPa | 1.5-2:1 |
| PET plast (na porovnanie) | 50-80 MPa | 50-80 MPa | 1:1 (izotropné) |
Kľúčové poznatky:(1) Tepelne tvarovaná buničina má výrazne vyššiu pevnosť v ťahu ako prenosová-lisovaná (2-3x pri rovnakej hrúbke), a to vďaka vyššej hustote a zhutneniu vlákien počas lisovania za tepla. (2) Lisovaná buničina je anizotropná - silnejšia v smere stroja ako v priečnom smere -, čo znamená, že konštrukcia podnosu by mala orientovať najvyššie zaťaženie v MD. (3) Zatiaľ čo pevnosť v ťahu lisovanej buničiny je nižšia ako pevnosť plastov, často je dostatočná na aplikácie ochranného balenia (kde je zaťaženie rozložené na veľkú plochu, nie je sústredené v malom priereze).
Sila prasknutia
Pevnosť proti roztrhnutiu je maximálny hydrostatický tlak (z gumenej membrány) potrebný na pretrhnutie materiálu. Je to miera odolnosti materiálu voči pretrhnutiu pri viac{1}}smerovom namáhaní -, čo simuluje druh napätia, ktoré môže podnos zažiť, keď naň tlačí ostrý alebo ťažký predmet.
Ako sa meria:Kruhová skúšobná vzorka (zvyčajne s priemerom 30 až 50 mm) sa upne na gumovú membránu a na membránu sa aplikuje hydraulický tlak konštantnou rýchlosťou, kým sa vzorka neroztrhne. Tlak pri pretrhnutí je pevnosť v roztrhnutí meraná v kPa (alebo psi, alebo kgf/cm²).
Štandardné testovacie metódy:ASTM D774 (medza prietržnosti papiera), TAPPI T 810 (medza pevnosti pri pretrhnutí vlnitej a pevnej drevovláknitej dosky), ISO 2758 (papier - Stanovenie pevnosti pri roztrhnutí).
Typické hodnoty:
| Typ materiálu | Sila prasknutia |
|---|---|
| Transfer{0}}tvarovaný (recyklovaný papier, 2 mm) | 150-400 kPa |
| Lisované-(bagázová zmes, 2 mm) | 200-500 kPa |
| Tepelne tvarované (bagasse, 1,5 mm) | 400-800 kPa |
| Tepelne tvarované (bielené, 1 mm) | 500-1000 kPa |
| Vlnitá lepenka (jedna stena, na porovnanie) | 500-1500 kPa |
| EPS pena (pre porovnanie) | 50-150 kPa |
Kľúčové poznatky:(1) Pevnosť v roztrhnutí silne koreluje s hustotou a vlákna typu - tepelne tvarované (hustejšie) a bagasa (silnejšie vlákna) majú vyššiu pevnosť v pretrhnutí. (2) Pevnosť proti pretrhnutiu lisovanej buničiny je výrazne vyššia ako u peny EPS (3-10x), čo znamená, že poskytuje lepšiu odolnosť proti prepichnutiu a pretrhnutiu. (3) Pre podnosy s ostrými alebo ťažkými predmetmi je kritickou špecifikáciou odolnosť proti roztrhnutiu – uistite sa, že pevnosť podnosu presahuje očakávané bodové zaťaženie produktu.
Sila kompresie
Pevnosť v tlaku je maximálne tlakové zaťaženie, ktoré môže tácka (alebo časť tácky) vydržať pred zlyhaním (zrútením, vybočením alebo trvalou deformáciou). Je to jedna z najdôležitejších vlastností stohovaného balenia -, ktorá určuje, koľko zásobníkov je možné na seba naskladať bez toho, aby sa spodný zásobník zložil.
Ako sa meria:V prípade plochých skúšobných vzoriek sa obdĺžniková alebo kruhová vzorka umiestni medzi dve rovnobežné dosky stroja na skúšanie kompresie a stláča sa konštantnou rýchlosťou (zvyčajne 12 mm/min) až do zlyhania. V prípade kompletných zásobníkov sa celý zásobník umiestni medzi dosky a stlačí sa -, čím sa meria maximálne zaťaženie, ktoré zásobník dokáže uniesť. Pevnosť v tlaku sa uvádza ako maximálne zaťaženie v Newtonoch (N) alebo kilogramoch- sily (kgf) alebo ako tlakové napätie v MPa (zaťaženie delené kontaktnou plochou).
Štandardné testovacie metódy:ASTM D642 (Odolnosť prepravných kontajnerov, komponentov a nákladu proti stlačeniu), TAPPI T 804 (Test stlačenia prepravných kontajnerov z drevovláknitých dosiek), ISO 12048 (Obaly - Kompletné, naplnené prepravné obaly - Testy stláčania a stohovania). Konkrétne pre lisovanú buničinu neexistuje jednotný univerzálny štandard -, výrobcovia zvyčajne prispôsobujú testovacie metódy vlnitej lepenky alebo lepenky.
Typické hodnoty (pre štandardnú vaničku 200 x 150 mm s 20 mm bočnými stenami):
| Typ materiálu | Sila kompresie (maximálne zaťaženie) | Ekvivalentná hmotnosť zásobníka |
|---|---|---|
| Transfer{0}}tvarovaný (recyklovaný papier, 2 mm) | 200-600 N | 20-60 kg |
| Lisované-(bagázová zmes, 2 mm) | 300-800 N | 30-80 kg |
| Tepelne tvarované (bagasse, 1,5 mm) | 500-1200 N | 50-120 kg |
| Tepelne tvarované (bielené, 1 mm, s rebrami) | 600-1500 N | 60-150 kg |
| EPS pena (20 mm, na porovnanie) | 800-2000 N | 80-200 kg |
Kľúčové poznatky:(1) Pevnosť v tlaku do značnej miery závisí od konštrukcie podnosu - rebrovanie, zvlnenie, uhol bočnej steny a hrúbka steny, to všetko významne ovplyvňuje pevnosť v tlaku. Dobre-navrhnutá tácka s rebrami môže mať 2-3x väčšiu pevnosť v tlaku ako plochá tácka z rovnakého materiálu a hrúbky. (2) Tepelne tvarovaná lisovaná buničina sa napriek svojim tenším stenám môže vyrovnať alebo prekročiť pevnosť v tlaku pri prenose{11}}v dôsledku vyššej hustoty a schopnosti začleniť presné rebrovanie. (3) Pre stohovanú prepravu vždy špecifikujte pevnosť v tlaku na základe kompletného zásobníka (nie len vzoriek plochého materiálu) a zahrňte bezpečnostný faktor 3-5x (aby sa zohľadnilo dynamické zaťaženie, vlhkosť a dlhodobé tečenie).
Sila slzy
Pevnosť v roztrhnutí je sila potrebná na šírenie trhliny (rezu) cez materiál. Je to miera odolnosti materiálu proti roztrhnutiu - dôležitá pre podnosy, ktoré môžu byť vystavené hrubému zaobchádzaniu alebo ktoré držia produkty s ostrými hranami.
Ako sa meria:Skúšobná vzorka s pred{0}}vyrezanou štrbinou sa upne do zariadenia na testovanie roztrhnutia (zvyčajne Elmendorf tester na roztrhnutie) a meria sa sila potrebná na šírenie trhliny zo štrbiny. Pevnosť v roztrhnutí sa uvádza v miliNewtonoch (mN) alebo v gramoch-sily (gf).
Štandardné testovacie metódy:ASTM D1922 (Štandardná skúšobná metóda pre odolnosť proti roztrhnutiu pri šírení plastovej fólie a tenkých fólií kyvadlovou metódou), TAPPI T 414 (Vnútorná odolnosť papiera proti roztrhnutiu), ISO 1974 (Papier - Stanovenie odolnosti proti roztrhnutiu).
Typické hodnoty:
| Typ materiálu | Sila slzenia (MD) | Sila roztrhnutia (CD) |
|---|---|---|
| Transfer{0}}tvarovaný (recyklovaný papier, 2 mm) | 300-800 mN | 400-1000 mN |
| Lisované-(bagázová zmes, 2 mm) | 250-700 mN | 350-900 mN |
| Tepelne tvarované (bagasse, 1,5 mm) | 400-1000 mN | 500-1200 mN |
| Panenský kraft papier (na porovnanie) | 600-1500 mN | 800-2000 mN |
Kľúčové poznatky:(1) Pevnosť v roztrhnutí je vyššia v priečnom smere (CD) ako v smere stroja (MD) - opak pevnosti v ťahu. Je to preto, že vlákna sú v MD zarovnané, takže trhlina v CD musí odtiahnuť vlákna od seba (vyšší odpor), zatiaľ čo trhlina v MD sa šíri medzi vláknami (nižší odpor). (2) Dlhšie vlákna (panenský kraft, recyklovaný papier s dlhými vláknami) majú vyššiu pevnosť v roztrhnutí ako kratšie vlákna (bagasse). (3) Pre podnosy s ostrými predmetmi je pevnosť v roztrhnutí dôležitá -, ale je menej kritická ako pevnosť v roztrhnutí alebo pevnosť v tlaku pre väčšinu obalových aplikácií.
Tuhosť (odolnosť v ohybe)
Tuhosť (alebo odpor v ohybe) je sila potrebná na ohnutie materiálu do určeného uhla. Je to miera tuhosti materiálu - dôležitá pre podnosy, ktoré si potrebujú zachovať svoj tvar pri zaťažení alebo s ktorými bude manipulovať automatické baliace zariadenie.
Ako sa meria:Testovací prúžok sa upne na jeden koniec a na druhý koniec sa aplikuje sila, aby sa ohol do určeného uhla (zvyčajne 15 stupňov). Požadovaná sila je odpor v ohybe meraný v miliNewtonoch (mN) alebo gramoch-sily (gf). Tuhosť sa meria v MD aj CD.
Štandardné testovacie metódy:ASTM D5342 (Štandardná skúšobná metóda pre odolnosť papiera a lepenky v ohybe), TAPPI T 556 (Odolnosť papiera v ohybe), ISO 2493 (Papier a lepenka - Stanovenie odolnosti v ohybe).
Typické hodnoty:
| Typ materiálu | Odolnosť v ohybe (MD) | Odolnosť v ohybe (CD) |
|---|---|---|
| Transfer{0}}tvarovaný (recyklovaný papier, 2 mm) | 100-400 mN | 60-250 mN |
| Lisované-(bagázová zmes, 2 mm) | 150-500 mN | 80-300 mN |
| Tepelne tvarované (bagasse, 1,5 mm) | 300-800 mN | 200-600 mN |
| Tepelne tvarované (bielené, 1 mm) | 200-600 mN | 150-450 mN |
Kľúčové poznatky:(1) Tuhosť sa zvyšuje s kockou hrúbky (na teóriu nosníka) - 2 mm podnos je 8x tuhší ako 1 mm podnos z rovnakého materiálu. To je dôvod, prečo prenosné-podnosy (hrubšie steny) môžu mať dostatočnú tuhosť napriek nižšej hustote materiálu. (2) Tepelne tvarované podnosy môžu napriek tenším stenám dosiahnuť vysokú tuhosť vďaka dizajnu (rebrovanie, zvlnenie, 3D tvarovanie) - samotná 3D štruktúra poskytuje tuhosť nezávisle od vlastností materiálu. (3) Pri automatických baliacich linkách je tuhosť kritická - zásobníky, ktoré sú príliš poddajné, sa nebudú správne podávať cez automatizované zariadenie. Pred úplnou výrobou vždy otestujte tuhosť podnosu na skutočnej baliacej linke.
Fyzikálne vlastnosti: hustota, hrúbka a štruktúra
Hustota
Hustota je hmotnosť na jednotku objemu materiálu. Je to jedna z najzákladnejších fyzikálnych vlastností a silne ovplyvňuje mechanickú pevnosť, bariérové vlastnosti a cenu.
Ako sa meria:Skúšobná vzorka so známymi rozmermi (dĺžka, šírka, hrúbka) sa odváži a hustota sa vypočíta ako hmotnosť delená objemom (g/cm³ alebo kg/m³). V prípade lisovanej buničiny sa hustota môže líšiť naprieč podnosom (hrubšia v rebrách, tenšia v plochých oblastiach), takže je dôležité merať hustotu na reprezentatívnych miestach.
Typické hodnoty:
| Typ materiálu | Hustota | Poznámky |
|---|---|---|
| Lisované-(štandardné) | 150-300 kg/m³ (0,15-0,30 g/cm³) | Nízka hustota, nízka hmotnosť, dobré odpruženie |
| Prenosová-tvarovaná (ťažká-ťažká/hrubá-stena) | 150-250 kg/m³ | Podobná hustota, ale hrubšie steny o=viac materiálu |
| Tepelne tvarované (štandardné) | 300-500 kg/m³ (0,30-0,50 g/cm³) | Vyššia hustota vďaka lisovaniu za tepla |
| Tepelne tvarované (vysoká{0}}hustota) | 450-650 kg/m³ | Lisovanie veľmi vysokým tlakom/teplotou |
| Pevná lepenka (na porovnanie) | 600-800 kg/m³ | |
| Vlnitá lepenka (na porovnanie) | 100-200 kg/m³ | Nízka hustota vďaka ryhovanej štruktúre |
| EPS pena (pre porovnanie) | 15-50 kg/m³ | Veľmi nízka hustota, vynikajúce odpruženie |
| PET plast (na porovnanie) | 1300-1400 kg/m³ | Vysoká hustota, vysoká pevnosť |
Kľúčové poznatky:(1) Hustota je hlavným rozdielom medzi prenosovou-formou a tepelne tvarovanou buničinou - tepelne tvarovanou je 2-3x hustejšia, čo vysvetľuje jej vyššiu pevnosť, lepšie bariérové vlastnosti a hladší povrch. (2) Hustota lisovanej buničiny je oveľa nižšia ako hustota pevnej lepenky alebo plastu -, vďaka čomu je ľahká a nákladovo{10}}efektívna (menej materiálu na jednotku objemu). (3) Hustotu je možné kontrolovať počas výroby – čas tvarovania (dlhší=viac vlákna=vyššia hustota), lisovací tlak (vyššie=väčšie zhutnenie=vyššia hustota) a typ vlákna (kratšie vlákna=vyššia hustota balenia), to všetko ovplyvňuje hustotu.
Hrúbka steny
Hrúbka steny je hrúbka lisovaného celulózového materiálu v stenách podnosu. Je to kritický konštrukčný parameter, ktorý ovplyvňuje pevnosť, tuhosť, hmotnosť, cenu a spotrebu materiálu.
Ako sa meria:Hrúbka steny sa meria mikrometrom alebo hrúbkomerom na viacerých miestach podnosu (rovné plochy, rebrá, bočné steny, rohy). Pretože hrúbka formovanej buničiny sa môže naprieč podnosom líšiť (v dôsledku procesu tvarovania), je dôležité merať na reprezentatívnych miestach a uvádzať nominálnu hrúbku aj rozsah tolerancie.
Štandardné testovacie metódy:ASTM D645 (Štandardná testovacia metóda pre hrúbku papiera a lepenky), TAPPI T 411 (Hrúbka papiera, lepenky a kombinovanej lepenky), ISO 534 (Papier a lepenka - Stanovenie hrúbky).
Typické hodnoty:
| Typ materiálu | Rozsah hrúbky steny | Typický nominálny |
|---|---|---|
| Lisované-(štandardné) | 1,5-3,0 mm | 2,0 mm |
| Prenosová-tvarovaná (ťažká-ťažká/hrubá-stena) | 3,0-10,0 mm | 4,0-5,0 mm |
| Tepelne tvarované (tenká{0}}stena) | 0,8-1,5 mm | 1,0-1,2 mm |
| Tepelne tvarované (štandardné) | 1,0-2,0 mm | 1,5 mm |
| Tepelne tvarované (hrubá-stena) | 2,0-3,0 mm | 2,5 mm |
Kľúčové poznatky:(1) Pretlačovaná-lisovaná buničina má hrubšie steny (1,5-10 mm) ako tepelne tvarovaná (0,8-3 mm) -, pretože prenosovo tvarovaná buničina sa spolieha na pevnosť steny, zatiaľ čo tepelne tvarovaná na hustotu a dizajn. (2) Hrúbka steny nie je rovnomerná naprieč podnosom – zvyčajne je hrubšia v rebrách a rohoch (kde sa vlákna hromadia počas tvarovania) a tenšia vo veľkých plochých oblastiach. Táto odchýlka je normálna a mala by byť zohľadnená pri návrhu. (3) Pri tepelne tvarovaných podnosoch je hrúbka steny rovnomernejšia (v dôsledku lisovacej fázy), čo umožňuje presnejší dizajn a konzistentný výkon.
Pórovitosť a vzduchová priepustnosť
Pórovitosť je percento prázdneho priestoru v materiáli. Priepustnosť vzduchu (alebo odpor vzduchu) je rýchlosť, ktorou vzduch prechádza materiálom. Tieto vlastnosti ovplyvňujú tlmiaci výkon, čas schnutia, bariérové vlastnosti a potlačiteľnosť.
Ako sa meria:Priepustnosť vzduchu sa meria Gurleyovou metódou (čas, kedy pevný objem vzduchu prejde materiálom pod stálym tlakom) alebo Sheffieldovou metódou (rýchlosť prietoku vzduchu materiálom pod pevným tlakom). Gurleyova pórovitosť sa uvádza v sekundách (vyššia=menej priepustná); Sheffieldova pórovitosť sa uvádza v ml/min (vyššia=priepustnejšia).
Štandardné testovacie metódy:ASTM D726 (Štandardná skúšobná metóda na odolnosť papiera a lepenky voči priechodu vzduchu), TAPPIT 460 (Odolnosť papiera proti vzduchu), ISO 5636 (Papier a lepenka - Stanovenie priepustnosti vzduchu).
Typické hodnoty:
| Typ materiálu | Gurley Pórovitosť (sekundy/100 ml) | Poznámky |
|---|---|---|
| Lisované-(štandardné) | 0,5-5 sekúnd | Vysoko priepustný - vzduch ľahko prechádza |
| Transfer-tvarovaný (vysoká{1}}hustota) | 5-20 sekúnd | Stredne priepustná |
| Tepelne tvarované (štandardné) | 20-200 sekúnd | Nízka priepustnosť - hustejšia štruktúra |
| Tepelne tvarované (potiahnuté) | 500 – 10,000+ sekúnd | Povlak s veľmi nízkou priepustnosťou - blokuje prúdenie vzduchu |
| Pevná lepenka (na porovnanie) | 100-1000 sekúnd | |
| Plastová fólia (na porovnanie) | V podstate nepriepustné |
Kľúčové poznatky:(1) Transfer-tvarovaná buničina je vysoko porézna - vzduch ňou ľahko prechádza. To je výhodné pre odpruženie (vzduch môže pri náraze unikať, absorbuje energiu) a pre výrobu obalov (vetranie), ale znamená to zlé bariérové vlastnosti (ľahko prechádzajú vodná para, kyslík, mastnota). (2) Tepelne tvarovaná lisovaná buničina je oveľa menej porézna (10-100x menej priepustná) vďaka svojej hustejšej štruktúre -, ktorá poskytuje lepšie prirodzené bariérové vlastnosti. (3) Nátery môžu dramaticky znížiť pórovitosť -, vďaka čomu je formovaná buničina v podstate nepriepustná pre vzduch, čo je potrebné na balenie v modifikovanej atmosfére (MAP) a iné bariérové aplikácie.
Obsah vlhkosti
Obsah vlhkosti je percento vody v hotovom lisovanom celulózovom výrobku. Je to kritický parameter kvality, ktorý ovplyvňuje pevnosť, tuhosť, rozmerovú stabilitu, odolnosť voči plesniam a skladovateľnosť.
Ako sa meria:Štandardnou metódou je metóda sušenia v sušiarni- (ASTM D4442, TAPPIT 411): odvážte vzorku, vysušte ju v sušiarni pri teplote 105 stupňov Celzia do konštantnej hmotnosti, potom znova-zvážte a vypočítajte obsah vlhkosti ako (vlhká hmotnosť - suchá hmotnosť) / suchá hmotnosť x 100 %. Obsah vlhkosti je možné merať aj pomocou špendlíkového-metra alebo bezkolíkového vlhkomera (rýchlejšie, ale menej presné).
Typické hodnoty:
| Podmienka | Obsah vlhkosti | Poznámky |
|---|---|---|
| Hotový produkt (cieľ) | 6-10% | Optimálna rovnováha sily a pružnosti |
| Príliš suché (<5%) | <5% | Krehký, náchylný na praskanie, nízka odolnosť proti nárazu |
| Too wet (>12%) | >12% | Nízka pevnosť, riziko plesní, rozmerová nestabilita |
| Rovnováha pri 50 % relatívnej vlhkosti | 6-8% | Typické vnútorné prostredie |
| Rovnováha pri 80 % relatívnej vlhkosti | 12-15% | Vlhké tropické prostredie |
| Rovnováha pri 90 % relatívnej vlhkosti | 18-25% | Veľmi vlhká - výrazná strata sily |
Kľúčové poznatky:(1) Obsah vlhkosti je kritickým parametrom kontroly kvality - príliš suchý a podnos je krehký; príliš mokrá a tácka je slabá a náchylná na plesne. Cieľový rozsah 6-10 % je optimálny pre väčšinu aplikácií. (2) Tvarovaná buničina je hygroskopická - absorbuje vlhkosť zo vzduchu. V prostrediach s vysokou{11}}vlhkosťou sa môže obsah vlhkosti výrazne zvýšiť (na 12-25 %), čo spôsobí stratu pevnosti. To je dôvod, prečo je ochrana proti vlhkosti-(nátery, živice s pevnosťou za mokra) dôležitá pre aplikácie s vysokou vlhkosťou. (3) Obsah vlhkosti by sa mal merať v čase výroby, v čase odoslania a po prijatí zákazníkom – aby sa zabezpečilo, že výrobok bude v rámci celého dodávateľského reťazca v rámci špecifikácií.
Rozmerové tolerancie
Rozmerové tolerancie popisujú prípustné odchýlky v rozmeroch vaničky (dĺžka, šírka, výška, veľkosť dutiny, hrúbka steny). Pevné tolerancie sú dôležité pre automatizované baliace linky, presné prispôsobenie produktu a konzistentné stohovanie.
Ako sa meria:Rozmery podnosu sa merajú pomocou posuvných meradiel, mikrometrov alebo súradnicových meracích strojov (CMM) na viacerých miestach. Namerané rozmery sa porovnajú s menovitými (konštrukčnými) rozmermi a uvedie sa odchýlka. Rozmerové tolerancie sú zvyčajne špecifikované ako ±X mm alebo ±X% menovitého rozmeru.
Typické hodnoty:
| Typ materiálu | Rozmerová tolerancia (typická) | Poznámky |
|---|---|---|
| Lisované-(štandardné) | ±0,5-1,0 mm | Voľnejšie tolerancie v dôsledku formovania a zmršťovania pri sušení |
| Lisované-(presné, s orezaním) | ±0,3-0,5 mm | Orezávanie zlepšuje rozmerovú presnosť hrán |
| Tepelne tvarované (štandardné) | ±0,2-0,5 mm | Užšie tolerancie vďaka lisovaniu a rovnomernejšiemu zmršťovaniu |
| Tepelne tvarované (presné) | ±0,1-0,3 mm | Vysoko presné{0}}riadenie nástrojov a procesov |
| Tepelné tvarovanie plastov (na porovnanie) | ±0,1-0,3 mm | |
| Vstrekovanie (pre porovnanie) | ±0,05-0,2 mm |
Kľúčové poznatky:(1) Tepelne tvarovaná buničina má výrazne užšie rozmerové tolerancie ako transferová-lisovaná (2-5x pevnejšia) vďaka fáze lisovania za horúca- (ktorá zhutňuje materiál rovnomerne a znižuje odchýlky v zmrašťovaní). (2) Tolerancie prenesených{7}}tvarov možno zlepšiť orezaním{10}}po formovaní (orezaním hrán na presné rozmery), čo však zvyšuje náklady. (3) Pre automatizované baliace linky sú rozmerové tolerancie kritické – príliš veľké podnosy sa nezmestia do linky a príliš malé podnosy sa posunú alebo zaseknú. Vždy špecifikujte rozmerové tolerancie na základe požiadaviek vašej baliacej linky a overte testovaním prototypu.
Tepelné vlastnosti: Teplotný výkon
Rozsah teplôt
Teplotný rozsah opisuje teploty, pri ktorých možno lisovanú buničinu použiť bez výraznej degradácie vlastností. Lisovaná buničina je pozoruhodne teplotne -odolná - oveľa viac ako väčšina plastov.
Typické hodnoty:
| Typ materiálu | Limit nízkej teploty | Limit vysokej teploty (krátko{0}}dobo) | Limit vysokej teploty (nepretržitý) |
|---|---|---|---|
| Nepotiahnutá lisovaná buničina | -40 stupňov C (-40 stupňov F) alebo menej | 200-250 stupňov C (390-480 stupňov F) | 150-180 stupňov C (300-355 stupňov F) |
| Akrylátový-poťah na vodnej báze | -40 stupňov C alebo menej | 150-180 stupňov C | 100-120 stupňov C |
| PLA potiahnutá | -40 stupňov C alebo menej | 60-70 stupňov C (mäkne) | 40-50 stupňov C |
| PET plast (na porovnanie) | -40 stupňov C | 80-100 stupňov C | 60-80 stupňov C |
| PP plast (na porovnanie) | -10 stupňov C | 130-150 stupňov C | 100-120 stupňov C |
| EPS pena (pre porovnanie) | -40 stupňov C | 80-100 stupňov C (topí sa) | 60-70 stupňov C |
Kľúčové poznatky:(1) Neobalená lisovaná buničina má výnimočný teplotný rozsah -, možno ju použiť pri hlbokom mrazení (-40 stupňov C alebo menej) a v rúrach do 200-250 stupňov C (krátkodobo-). Vďaka tomu je vhodný pre aplikácie „jeden plech z mrazničky do rúry“ -, čo je schopnosť, ktorej sa môže rovnať len málo plastov. (2) Nátery znižujú -limit vysokej teploty -vodnej{16}}akrylové nátery sú vo všeobecnosti bezpečné do 100-120 stupňov C (vhodné do mikrovlnnej rúry, ale nie do rúry), zatiaľ čo nátery PLA zmäknú pri 60-70 stupňoch C (nie sú vhodné do mikrovlnnej rúry ani do rúry). Pri vysokoteplotných aplikáciách použite neobalenú lisovanú buničinu alebo nátery odolné voči vysokým teplotám. (3) Pri vysokých teplotách sa lisovaná buničina môže stať o niečo krehkejšou (v dôsledku straty vlhkosti), ale na rozdiel od plastov sa neroztopí ani nedeformuje. To je významná bezpečnostná výhoda pre obaly potravín (nehrozí riziko roztavenia do jedla).
Tepelná vodivosť
Tepelná vodivosť je mierou toho, ako dobre materiál vedie teplo. Nízka tepelná vodivosť znamená, že materiál je dobrým izolantom - dôležitým na balenie potravín (udržiavanie potravín v teple alebo chlade) a na ochranu produktov citlivých na teplotu-.
Typické hodnoty:
| Materiál | Tepelná vodivosť (W/m·K) | Poznámky |
|---|---|---|
| Preneste-tvarovanú lisovanú buničinu (suchú) | 0.05-0.08 | Dobrý izolant - podobný korku |
| Tepelne tvarovaná buničina (suchá) | 0.08-0.12 | Mierne vyššia vodivosť vďaka vyššej hustote |
| Tvarovaná buničina (vlhká, 20% vlhkosť) | 0.15-0.25 | Voda zvyšuje vodivosť - mokrá buničina je horší izolant |
| EPS pena (pre porovnanie) | 0.03-0.04 | Vynikajúci izolant - lepší ako lisovaná buničina |
| Vlnitá lepenka (na porovnanie) | 0.05-0.07 | Podobne ako prenos-tvarovanej buničiny |
| Plast (PET/PP, na porovnanie) | 0.15-0.25 | Slabý izolátor - ľahko vedie teplo |
| hliník (pre porovnanie) | 200-250 | Vynikajúci dirigent |
Kľúčové poznatky:(1) Buničina tvarovaná za sucha je dobrým tepelným izolantom - porovnateľným s korkom a vlnitou lepenkou a výrazne lepším ako plast. Vďaka tomu je vhodný na krátkodobú-tepelnú izoláciu (napr. udržiavanie jedla teplého po dobu 15{10}}30 minút, ochrana produktov pred teplotnými výkyvmi počas prepravy). (2) Izolačný výkon lisovanej buničiny nie je taký dobrý ako EPS pena (ktorá je 2-3x viac izolačná) - pre dlhodobú-tepelnú izoláciu (hodiny až dni), EPS pena alebo vákuová izolácia sú stále vynikajúce. (3) Vlhkosť výrazne znižuje izolačný výkon - buničina formovaná za mokra má 2-3x vyššiu tepelnú vodivosť ako suchá. Pri tepelnoizolačných aplikáciách zaistite, aby formovaná buničina zostala suchá (použite nátery odolné proti vlhkosti alebo vonkajší obal s bariérou proti vlhkosti).
Vlastnosti bariéry: vodná para, kyslík a mastnota
Bariérové vlastnosti popisujú, ako dobre materiál odoláva prechodu vodnej pary, kyslíka, mastnoty a iných látok. Tieto vlastnosti sú rozhodujúce pre balenie potravín (zachovanie čerstvosti, zabránenie úniku mastnoty) a pre ochranu produktov pred vlhkosťou alebo poškodením kyslíkom.
Rýchlosť prenosu vodnej pary (WVTR)
WVTR je rýchlosť, ktorou vodná para prechádza materiálom. Nižšie WVTR znamená lepšiu bariéru proti vodnej pare (prechádza menej vlhkosti).
Ako sa meria:Skúšobná vzorka sa utesní cez pohár obsahujúci vodu (alebo sušidlo) a zostava sa umiestni do komory s kontrolovanou teplotou/vlhkosťou. Meria sa zmena hmotnosti pohára v priebehu času a WVTR sa vypočíta ako g/m²/24h.
Štandardné testovacie metódy:ASTM E96 (Štandardné skúšobné metódy na priepustnosť vodných pár materiálov), TAPPI T 448 (Rýchlosť priepustnosti vodných pár papiera), ISO 2528 (Plátkové materiály - Stanovenie rýchlosti priepustnosti vodných pár).
Typické hodnoty (pri 38 stupňoch C, 90 % relatívnej vlhkosti):
| Materiál | WVTR (g/m²/24h) | Poznámky |
|---|---|---|
| Nepotiahnutá transfer-tvarovaná buničina | 500-2,000 | Veľmi vysoká - slabá bariéra proti vodnej pare |
| Tepelne tvarovaná buničina neobalená | 200-800 | Vysoká - lepšia ako prenos-tvarovaná vďaka vyššej hustote |
| Akrylátový-poťah na vodnej báze | 30-150 | Stredná - vrstva výrazne znižuje WVTR |
| Potiahnutý styrénom-akrylom | 15-80 | Dobrá - lepšia bariéra ako čistý akryl |
| potiahnuté PLA (20 mikrónov) | 5-30 | Veľmi dobrá - PLA je dobrá bariéra proti vodnej pare |
| PET plastová fólia (na porovnanie) | 10-50 | Dobre |
| HDPE plastová fólia (na porovnanie) | 0.5-5 | Výborne |
| Hliníková fólia (pre porovnanie) | <0.01 | V podstate nepriepustné |
Kľúčové poznatky:(1) Nepotiahnutá lisovaná buničina má veľmi vysoké WVTR -, je to v podstate sito pre vodnú paru. To je v poriadku pre aplikácie, kde je žiaduci prenos vlhkosti (napr. výrobné obaly, kde vetranie zabraňuje kondenzácii), ale problematické pre aplikácie vyžadujúce bariéru proti vlhkosti (napr. suché potraviny, elektronika, liečivá). (2) Nátery môžu znížiť WVTR 10-100x -, vďaka čomu je lisovaná buničina vhodná pre aplikácie so strednou bariérou. Pre aplikácie s vysokou bariérou (napr. balenie v modifikovanej atmosfére, potraviny s dlhou{15}}trvanlivosťou{16}} sú potrebné povlaky PLA alebo viacvrstvové povlaky (tvarovaná buničina + bariérová fólia). (3) Dokonca aj pri náteroch je WVTR lisovanej buničiny vyššie ako u plastových fólií alebo hliníkovej fólie – pre najvyššie požiadavky na bariéru nemusí byť samotná lisovaná buničina dostatočná (zvážte lisovanú buničinu + lamináciu bariérovou fóliou alebo alternatívne materiály).
Rýchlosť prenosu kyslíka (OTR)
OTR je rýchlosť, ktorou kyslík prechádza materiálom. Nižšia OTR znamená lepšiu kyslíkovú bariéru (menej kyslíka prechádza) - dôležité pre zachovanie čerstvosti potravín citlivých na kyslík- (napr. pochutiny, káva, čerstvé mäso).
Ako sa meria:Skúšobná vzorka je uzavretá v testovacej komore s kyslíkom na jednej strane a nosným plynom (dusíkom) na druhej strane. Množstvo kyslíka, ktoré prejde vzorkou, sa meria v priebehu času a OTR sa vypočíta ako cm³/m²/24h.
Štandardné testovacie metódy:ASTM D3985 (Štandardná testovacia metóda pre rýchlosť prenosu kyslíka cez plastovú fóliu a fóliu), ISO 15105-1 (Plasty - Fólia a fólie - Stanovenie rýchlosti prenosu plynu).
Typické hodnoty (pri 23 stupňoch C, 0 % relatívnej vlhkosti):
| Materiál | OTR (cm³/m²/24h) | Poznámky |
|---|---|---|
| Nepotiahnutá lisovaná buničina | 10,000-50,000+ | Veľmi vysoká - v podstate žiadna kyslíková bariéra |
| Akrylátový-poťah na vodnej báze | 5,000-20,000 | Vysoký - akryl predstavuje slabú kyslíkovú bariéru |
| PVOH potiahnutá (vrstva bariéry pre kyslík) | 1-50 | Vynikajúci - PVOH je jednou z najlepších kyslíkových bariér |
| potiahnuté PLA (20 mikrónov) | 100-500 | Stredná - PLA je mierna kyslíková bariéra |
| PET plastová fólia (na porovnanie) | 50-200 | Mierne |
| EVOH film (na porovnanie) | 0.1-5 | Výborne |
| Hliníková fólia (pre porovnanie) | <0.01 | V podstate nepriepustné |
Kľúčové poznatky:(1) Nepotiahnutá lisovaná buničina nemá v podstate žiadnu kyslíkovú bariéru - kyslík voľne prechádza. To je v poriadku pre aplikácie, kde nie je problémom vystavenie kyslíku (napr. ochranné obaly pre nepotravinárske produkty, obaly na výrobu, kde je potrebný kyslík), ale problematické pre produkty citlivé na kyslík-. (2) Štandardné akrylátové nátery-na vodnej báze výrazne nezlepšujú bariéru proti kyslíku -akryl je prirodzene priepustný pre kyslík. Pre kyslíkovú bariéru sú potrebné špecializované nátery (PVOH, EVOH alebo viacvrstvové systémy). (3) Na balenie v modifikovanej atmosfére (MAP) alebo iné aplikácie s vysokou-kyslíkovou{16}}bariérou by sa mala formovaná buničina kombinovať s bariérovou fóliou (napr. tácka na formovanú buničinu + laminácia PET/EVOH/PET fólie). Samotná - formovaná buničina nestačí.
Odolnosť voči mastnote
Odolnosť voči mastnote je schopnosť materiálu odolávať prenikaniu olejov, tukov a mastnoty. Je rozhodujúci pre balenie potravín (vyprážané jedlá, mäso, omáčky, pečivo) a pre priemyselné balenie (olejové diely, mazané komponenty).
Ako sa meria:Štandardným testom je test súpravy (TAPPI T 559, ASTM F119) - séria zmesí ricínového oleja/heptánu/toluénu so zvyšujúcou sa penetračnou schopnosťou mastnoty-na povrch sa aplikuje a zmes s najvyšším číslom, ktorá neprenikne (do 15 sekúnd) je „hodnotenie súpravy, vyššia odolnosť“ (1-12) (1-12). Odolnosť proti mastnote možno merať aj testom Ralston Crease Test alebo vizuálnou kontrolou po dlhšom kontakte s mazivom.
Typické hodnoty:
| Materiál | Hodnotenie súpravy | Úroveň odolnosti proti mastnote |
|---|---|---|
| Nepotiahnutá lisovaná buničina | 0-1 | Žiadne - mazivo neprenikne okamžite |
| Akrylátový-poťah na vodnej báze | 3-6 | Stredná - krátkodobo odoláva miernej mastnote |
| Potiahnutý styrénom-akrylom | 6-10 | Dobrý - odolá väčšine potravinárskych tukov |
| PLA potiahnutá | 8-12 | Vynikajúca - odoláva aj horúcim, agresívnym mastnotám |
| Potiahnuté voskom (parafín) | 6-10 | Dobré -, ale nerecyklovateľné/kompostovateľné |
| Papier odolný voči mastnote- (na porovnanie) | 5-10 | |
| Plast (PET/PP, na porovnanie) | 12 | Vynikajúci - plast je prirodzene odolný voči mastnote- |
Kľúčové poznatky:(1) Nepotiahnutá lisovaná buničina nemá v podstate žiadnu odolnosť proti mastnote - tuk preniká okamžite a spôsobuje zafarbenie, zoslabnutie a potenciálny únik. Pre akékoľvek potravinárske aplikácie zahŕňajúce mastnotu je nevyhnutný náter odolný voči mastnote-. (2) Akrylové nátery-na vodnej báze poskytujú strednú odolnosť voči mastnote (hodnotenie súpravy 3-6) - postačujúce pre potraviny s nízkym-tukom (napr. sendviče, pečivo), ale nie pre potraviny s vysokým{17}}tukom (napr. vyprážané kura, pizza, mastné omáčky). (3) Pre potraviny s vysokým{18}}tukom sú potrebné styrén-akrylové nátery (hodnotenie súpravy 6 – 10) alebo nátery PLA (hodnotenie súpravy 8 – 12). PLA poskytuje najlepšiu odolnosť voči mastnote, ale má nižšiu tepelnú odolnosť (nie je vhodná do mikrovlnnej rúry/rúry) a je iba priemyselne kompostovateľná (nie je kompostovateľná doma ani recyklovateľná v papierových prúdoch).
Vlastnosti povrchu: Drsnosť, potlačiteľnosť a trenie
Drsnosť povrchu
Drsnosť povrchu opisuje štruktúru lisovaného povrchu buničiny. Ovplyvňuje vzhľad, kvalitu tlače, priľnavosť náteru a „pocit“ z obalu.
Ako sa meria:Drsnosť povrchu sa meria pomocou profilometra (ktorý sleduje dotykové pero po povrchu a meria vertikálne odchýlky) alebo pomocou metód -netesnosti vzduchu (napr. Parker Print{3}}Surf, ktorá meria únik vzduchu medzi povrchom a hladkým referenčným povrchom - s vyšším únikom=drsnejším povrchom). Drsnosť sa uvádza v mikrometroch (µm) alebo ml/min (Parker Print-Surf).
Štandardné testovacie metódy:ASTM D7127 (Štandardná skúšobná metóda pre drsnosť povrchu), TAPPI T 555 (Drsnosť povrchu papiera a lepenky), ISO 8791 (Papier a lepenka - Stanovenie drsnosti/hladkosti).
Typické hodnoty:
| Materiál | Drsnosť povrchu (Parker Print{0}}Povrch, ml/min) | Vizuálny/textúrny popis |
|---|---|---|
| Lisované{0}}(formujúca strana, sieťový vzor) | 500-2,000 | Veľmi hrubá - viditeľná sieťovina, vláknitá štruktúra |
| Prenos-tvarovaný (prenosová strana) | 200-800 | Hrubá - vláknitá štruktúra, bez sieťovaného vzoru |
| Tepelne tvarované (obojstranne) | 20-100 | Hladký - matný, zamatový-ako, jednotný |
| Tepelne tvarované + potiahnuté (akryl) | 5-30 | Veľmi hladký - polo-lesklý alebo matný, jednotný |
| Natieraná lepenka (na porovnanie) | 5-20 | Hladký |
| Plastová fólia (na porovnanie) | 1-5 | Veľmi hladká |
Kľúčové poznatky:(1) Drsnosť povrchu je najviditeľnejším rozdielom medzi transfer{1}}formovanou a tepelne formovanou buničinou. Transfer{3}}má drsný, vláknitý, sieťovaný-vzorovaný povrch - funkčný, ale nie prémiový. Tepelne tvarované má hladký, matný, zamatový-povrch - porovnateľný s prémiovou lepenkou a vhodný pre spotrebiteľské-aplikácie. (2) Obidve strany transferovej{12}}tvarovanej buničiny majú rôznu drsnosť - formovacia strana (v kontakte so sieťovinou) má viditeľnú sieťovinu a je drsnejšia; prenosová strana (v kontakte so sušiacou formou) je hladšia. Pri aplikáciách, kde je viditeľná jedna strana (napr. vložka podnosu), orientujte hladšiu stranu smerom von. (3) Povlaky môžu výrazne vyhladiť povrch -, čím sa vytvorí rovnomerný prenos-tvarovanej buničiny, ktorá je vhodná na tlač a prémiové aplikácie (hoci spodná drsnosť sa môže stále prejavovať cez tenké vrstvy).
Možnosť tlače
Potlačiteľnosť popisuje, ako dobre materiál prijíma a zachováva vytlačený atrament. Je ovplyvnená drsnosťou povrchu, pórovitosťou, nasiakavosťou a povrchovou energiou.
Spôsoby tlače a vhodnosť:
| Spôsob tlače | Transfer-tvarovanej buničiny | Tepelne tvarovaná buničina | Poznámky |
|---|---|---|---|
| Flexotlač (flexo) | Dobré (jednoduchá grafika, text) | Vynikajúca (vysoko{0}}kvalitná grafika) | Najbežnejšia metóda pre lisovanú buničinu; atramenty na{0}}vodnej báze |
| Ofsetová litografia | Nekvalitný (drsný povrch spôsobuje zisk bodov) | Dobrý (hladký povrch umožňuje jemné detaily) | Používa sa na-kvalitnú grafiku tepelne tvarovanú |
| Digitálne (atramentové) | Spravodlivý (absorpčný povrch spôsobuje operenie) | Dobrý (potiahnutý povrch umožňuje ostrú tlač) | Dobré na krátke jazdy, variabilné údaje |
| Sieťotlač | Dobrý (hustý atrament pokrýva drsný povrch) | Výborne | Dobré pre výraznú grafiku, špeciálne efekty |
| Tampónová tlač | Dobré (môže tlačiť na zakrivené povrchy) | Výborne | Dobré pre 3D povrchy, malé plochy |
| Razenie za tepla (fólia) | Zlý (drsný povrch spôsobuje neúplný prenos) | Dobré (hladký povrch umožňuje čistý prenos fólie) | Prémiové kovové efekty na tepelne tvarované |
Kľúčové poznatky:(1) Tepelne tvarovaná lisovaná buničina má výrazne lepšiu potlačiteľnosť ako transfer{1}}tvarovaná - vďaka jej hladšiemu povrchu, nižšej pórovitosti a jednotnejšej textúre. Tepelne tvarované môže dosiahnuť vysokú-kvalitnú grafiku porovnateľnú s natieranou lepenkou. (2) Transfer{7}}tvarovaná buničina je vhodná na jednoduchú tlač (text, logá, základná grafika) pomocou flexotlače alebo sieťotlače, nie však na jemné detaily alebo-kvalitnú grafiku (drsný povrch spôsobuje pribúdanie bodov, šírenie atramentu a nerovnomerné pokrytie). (3) V prípade oboch typov môže aplikácia základného náteru alebo náteru pred tlačou výrazne zlepšiť kvalitu tlače - vyhladením povrchu, znížením nasiakavosti a zvýšením priľnavosti atramentu. Pre prémiové aplikácie vždy používajte povrch s náterom alebo základným náterom.
Koeficient trenia (COF)
Koeficient trenia je mierou klzkosti povrchu. Ovplyvňuje stabilitu pri stohovaní (podnosy by sa nemali navzájom zosúvať), výkon automatickej baliacej linky (podnosy by sa mali správne podávať) a uchovávanie produktu (produkty by sa v podnose nemali posúvať).
Ako sa meria:COF sa meria ťahom vážených saní (pokrytých testovaným materiálom) cez povrch (tiež pokrytý testovaným materiálom) konštantnou rýchlosťou a meraním potrebnej sily. COF je pomer ťažnej sily k hmotnosti saní. Meria sa statický COF (sila začať sa pohybovať) aj kinetický COF (sila udržať sa v pohybe).
Štandardné testovacie metódy:ASTM D1894 (Štandardná skúšobná metóda pre statické a kinetické koeficienty trenia plastovej fólie a fólie), TAPPI T 815 (Koeficient statického trenia vlnitej a pevnej drevovláknitej dosky), ISO 8295 (Plasty - Fólia a fólie - Stanovenie koeficientov trenia).
Typické hodnoty:
| Materiál | Statický COF (buničina-na-buničine) | Kinetic COF (buničina-na-buničine) | Poznámky |
|---|---|---|---|
| Nenatieraný transfer-tvarovaný | 0.5-0.8 | 0.4-0.6 | Vysoké trenie - dobrá stabilita pri stohovaní |
| Nepotiahnuté tepelne tvarované | 0.4-0.6 | 0.3-0.5 | Mierne trenie - dobré stohovanie |
| Potiahnuté akrylom | 0.3-0.5 | 0.25-0.4 | Nižšie trenie - môže kĺzať na hladkých povrchoch |
| PLA potiahnutá | 0.2-0.4 | 0.15-0.3 | Nízke trenie - klzké, môže vyžadovať protišmykové{1}}funkcie |
| Vlnitá lepenka (na porovnanie) | 0.4-0.6 | 0.3-0.5 | |
| Plast (PET/PP, na porovnanie) | 0.2-0.4 | 0.15-0.3 |
Kľúčové poznatky:(1) Nepotiahnutá lisovaná buničina má relatívne vysokú hodnotu COF -, čo je výhodné pre stabilitu pri stohovaní (podnosy sa zo seba nešmýkajú) a zachovanie produktu (produkty sa v podnose nešmýkajú). To je výhoda oproti plastu, ktorý je často šmykľavý. (2) Nátery znižujú COF - akrylové a PLA nátery robia povrch hladším a klzkejším. V prípade potiahnutých podnosov používaných pri stohovacích aplikáciách zvážte pridanie protišmykových prvkov (napr. textúrovaný povrch, rebrá, do seba zapadajúca geometria), aby ste kompenzovali nižší COF. (3) Pre automatizované baliace linky je dôležitý parameter COF - príliš vysoký a tácky sa nemusia podávať správne (zlepujú sa spolu); príliš nízke a môžu sa posúvať alebo zasekávať. COF vždy otestujte na skutočnej baliacej linke a podľa potreby upravte náter alebo textúru povrchu.
Ako používať túto príručku: Určenie vlastností lisovanej buničiny
S týmto pochopením vlastností lisovanej buničiny je tu praktický rámec na špecifikáciu podnosov na lisovanú buničinu pre vašu aplikáciu.
Krok 1: Identifikujte kritické vlastnosti vašej aplikácie.Nie všetky vlastnosti sú rovnako dôležité pre každú aplikáciu. Identifikujte 3 až 5 najdôležitejších vlastností na základe vášho produktu, prepravného prostredia a konečného použitia:
- Ochranné balenie (ťažké/krehké výrobky):Pevnosť v tlaku, pevnosť v roztrhnutí, odpruženie (absorpcia energie), pevnosť v roztrhnutí.
- Skladaná doprava:Pevnosť v tlaku, tuhosť, rozmerové tolerancie, COF (stabilita stohovania).
- Balenie potravín (mokré/mastné potraviny):Odolnosť voči mastnote, vodeodolnosť (WVTR), pevnosť za mokra, bezpečnosť potravín (migrácia), teplotná odolnosť.
- Balenie potravín (suché potraviny, MAP):Kyslíková bariéra (OTR), bariéra proti vodnej pare (WVTR), potravinová bezpečnosť, tepelná tesnosť.
- Spotrebiteľské{0}}balenie/prémiové balenie:Drsnosť povrchu, potlačiteľnosť, rozmerové tolerancie, vzhľad/farba, tuhosť.
- Automatizované baliace linky:Rozmerové tolerancie, tuhosť, COF, konzistencia hmotnosti, obsah vlhkosti.
- Prostredia s vysokou-vlhkosťou:Odolnosť proti vlhkosti (WVTR), pevnosť za mokra, stabilita obsahu vlhkosti, rozmerová stálosť.
- Extrémne teploty (mraznička/rúra):Teplotný rozsah, tepelná vodivosť, odolnosť proti vlhkosti (kondenzácii).
Krok 2: Nastavte cieľové hodnoty pre kritické vlastnosti.Na základe požiadaviek vašej aplikácie nastavte cieľové hodnoty (minimálne alebo maximálne) pre kritické vlastnosti. Ako východiskový bod použite typické rozsahy hodnôt v tejto príručke a upravte ich podľa svojich špecifických potrieb. Pre pevnostné vlastnosti zahrňte bezpečnostný faktor 1,5 – 3x (aby sa zohľadnila variabilita, vlhkosť a dynamické zaťaženie).
Krok 3: Vyberte správny typ materiálu a konfiguráciu.Na základe cieľových hodnôt vlastností vyberte vhodný typ lisovanej buničiny (transfer{0}}tvarovaná vs. tepelne tvarovaná), zmes vlákien (recyklovaný papier, bagasa, bielená, zmesi), hrúbku steny, hustotu a akékoľvek nátery alebo prísady. Pozrite si typické rozsahy hodnôt, aby ste určili, ktorá konfigurácia môže spĺňať vaše cieľové vlastnosti.
Krok 4: Vytvorte prototypy a otestujte ich.Po zadaní konfigurácie materiálu vytvorte prototypy a otestujte kritické vlastnosti pomocou štandardizovaných testovacích metód opísaných v tejto príručke. Porovnajte výsledky testu s vašimi cieľovými hodnotami a podľa potreby upravte špecifikáciu (zmes vlákien, hrúbka, hustota, povlak). Opakujte, kým prototypy nesplnia všetky cieľové vlastnosti.
Krok 5: Nastavte špecifikácie kontroly kvality (QC). Once the prototype is finalized, translate the property targets into QC specifications for production. Include: (a) critical properties to test (e.g., compression strength, moisture content, dimensional tolerances); (b) test methods (e.g., ASTM D642 for compression, ASTM D4442 for moisture); (c) acceptance criteria (e.g., compression strength >500N, vlhkosť 6-10%, rozmery ±0,5mm); d) frekvencia odberu vzoriek (napr. každé 2 hodiny počas výroby, každá zásielka po prijatí); e) postupy pri nezhode (čo robiť, ak šarža neprejde kontrolou kvality).
Krok 6: Monitorujte a vylepšujte.Nepretržite monitorujte vlastnosti výrobných dávok a využívajte údaje na identifikáciu trendov, zlepšovanie procesov a spresňovanie špecifikácií. Ak narazíte na poruchy v teréne (napr. rozbitie podnosov pri preprave, poškodenie vlhkosťou), analyzujte hlavnú príčinu a podľa toho aktualizujte špecifikáciu alebo proces kontroly kvality.
Zrátané a podčiarknuté
Lisovaná buničina je všestranný obalový materiál so širokým rozsahom vlastností -, ale tieto vlastnosti nie sú pevné; sa dramaticky líšia v závislosti od typu vlákna, výrobného procesu, hrúbky steny, hustoty, obsahu vlhkosti a povlakov. Pochopenie týchto vlastností - a spôsobu ich merania - je nevyhnutné pre správnu špecifikáciu lisovanej buničiny, jej porovnanie s alternatívnymi materiálmi a zabezpečenie toho, aby konečný produkt spĺňal vaše výkonnostné požiadavky.
Kľúčové poznatky sú:
1. Mechanické vlastnosti(ťah, roztrhnutie, stlačenie, roztrhnutie, tuhosť) určujú ochranný výkon vaničky. Tepelne tvarovaná buničina má 2-3x vyššiu pevnosť ako transferovo lisovaná pri rovnakej hrúbke, vďaka vyššej hustote. Dizajn vaničky (rebrovanie, 3D tvarovanie) má väčší vplyv na pevnosť v tlaku ako samotné vlastnosti materiálu.
2. Fyzikálne vlastnosti(hustota, hrúbka, pórovitosť, obsah vlhkosti, rozmerové tolerancie) popisujú štruktúru a kvalitu materiálu. Hustota je hlavným rozdielom medzi prenosovým-lisovaním (150-300 kg/m³) a tepelným tvarovaním (300 – 500 kg/m³). Obsah vlhkosti (cieľ 6-10 %) je kritickým parametrom kontroly kvality. Tepelne tvarované má užšie rozmerové tolerancie (±0,2-0,5 mm) ako transferovo tvarované (±0,5-1,0 mm).
3. Tepelné vlastnostisú hlavnou výhodou tvarovanej buničiny - neobalenú lisovanú buničinu možno použiť od -40 stupňov C do 200-250 stupňov C (krátkodobo), čo umožňuje aplikácie „z mrazničky do pece“, ktorým sa plasty nevyrovnajú. Tvarovaná buničina je tiež dobrým tepelným izolantom (porovnateľným s vlnitou lepenkou).
4. Vlastnosti bariéry(WVTR, OTR, odolnosť voči mastnote) sú hlavným obmedzením nepotiahnutej lisovanej buničiny -, je vysoko priepustná pre vodnú paru, kyslík a mastnotu. Nátery môžu výrazne zlepšiť bariérové vlastnosti: akrylát na vodnej{2}} báze pre strednú odolnosť voči vode/tuku, PLA pre vysokú odolnosť voči vode/tuku, PVOH pre kyslíkovú bariéru. Pre najvyššie požiadavky na bariéru môže byť potrebná lisovaná buničina + laminácia bariérovej fólie.
5. Vlastnosti povrchu(drsnosť, potlačiteľnosť, COF) ovplyvňujú vzhľad a funkčnosť. Tepelne tvarovaný má hladký povrch, na ktorý sa dá tlačiť (porovnateľný s prémiovou lepenkou), zatiaľ čo transferový-tvar má drsný, vláknitý povrch (vhodný len na jednoduchú tlač). Nepotiahnutá lisovaná buničina má vysoký COF -, čo je prospešné pre stabilitu pri stohovaní.
6. Špecifikácia tvarovanej buničinyvyžaduje identifikáciu kritických vlastností pre vašu aplikáciu, nastavenie cieľových hodnôt, výber správnej konfigurácie materiálu, prototypovanie a testovanie a nastavenie špecifikácií kontroly kvality. Vždy otestujte kompletné podnosy (nielen vzorky plochých materiálov) na vlastnosti špecifické pre aplikáciu-, ako je pevnosť v tlaku a výkon pri stohovaní.
V Hesheng disponujeme technickými odbornými znalosťami a výrobnými kapacitami na výrobu lisovaných podnosov na buničinu s presne kontrolovanými vlastnosťami - od nízko-transferových{2}}podnosov na ochranné balenie až po vysoko-hustotné tepelne tvarované podnosy pre prémiové spotrebiteľské aplikácie. Ponúkame celý rad možností vlákien (recyklovaný papier, bagasa, bielené, špeciálne zmesi), náterov (akryl, styrén{5}}akryl, PLA, PU, PVOH) a aditív (živice s pevnosťou za mokra, glejovacie činidlá, ESD-bezpečné formulácie). Poskytujeme tiež komplexné testovacie služby - pomocou štandardizovaných metód ASTM, TAPPI a ISO - na overenie, či naše produkty spĺňajú špecifikácie vašej nehnuteľnosti. Náš systém kontroly kvality zabezpečuje konzistentné vlastnosti od šarže k šarži a pri každej zásielke poskytujeme úplné správy o testoch.
Ak špecifikujete lisovanú buničinu pre novú aplikáciu a potrebujete pomoc s určením správnych vlastností a konfigurácie materiálu,kontaktujte technický tím spoločnosti Hesheng- radi vyhodnotíme vaše požiadavky, odporučíme optimálnu konfiguráciu materiálu, poskytneme prototypy a testovacie údaje a prevedieme vás každým krokom procesu špecifikácie a kvalifikácie. So správnymi vlastnosťami môže lisovaná buničina spĺňať najnáročnejšie požiadavky na výkon - a zároveň ponúka udržateľnosť, cenu a dizajnové výhody, ktorým sa žiadny iný materiál nevyrovná. Pomôžeme vám nájsť dokonalú rovnováhu vlastností pre vašu aplikáciu.